Технологическая карта производства: пример, образец и как составить
Представим швейный цех на пять машин и партию из 50 рубашек RU-001. Перед раскроем мастер отвечает на три вопроса. Из чего шить? Какие операции выполнить? Сколько времени заложено на каждую? Ответы хранит технологическая карта.
Ниже сразу готовый пример техкарты с операциями, материалами и нормами времени. За ним пустой образец для заполнения и второй пример из столярного участка. Потом порядок составления, отличие от маршрутной карты и спецификации, реквизиты по ГОСТ и формула времени. Все числа в примерах условные: они показывают расчет, но не служат нормой для вашего цеха.
Что такое технологическая карта производства
Технологическая карта — документ о том, как изготовить конкретное изделие. В ней материалы, операции, оборудование, режимы, нормы времени и точки контроля. Это рабочая инструкция для технолога и мастера.
Спецификация отвечает на вопрос «из чего». Маршрутная карта отвечает на вопрос «где и когда идет конкретная партия». Техкарта описывает сам процесс и не привязана к дате или номеру партии.
ГОСТ 3.1118-82 устанавливает формы и правила оформления маршрутных карт1. Универсальную форму любой техкарты он не задает. Виды технологических документов с 1 января 2026 года определяет ГОСТ Р 3.102-20242. Небольшой цех может вести компактную внутреннюю карту, если в ней есть все данные для работы.
Пример технологической карты изделия
Как выглядит технологическая карта на практике? Это одна таблица на изделие. Сверху шапка: что за изделие, артикул, партия и версия. В середине строки операций в том порядке, в каком их выполняют. Внизу подписи и дата утверждения. Мастер читает карту слева направо: что делать, где, из чего, сколько минут и как проверить результат.
Изделие: рубашка мужская, хлопок, артикул RU-001. Партия 50 штук, версия карты 1. Расход ткани и ниток указан на одно изделие.
| № | Операция | Участок и оборудование | Материалы и норма на 1 шт | Тпз, мин | Тшт, мин | Контроль |
|---|---|---|---|---|---|---|
| 010 | Раскрой по лекалам | раскройный стол, дисковый нож | ткань сорочечная 1,6 м | 15 | 4,2 | размер по лекалу ±2 мм |
| 020 | Дублирование воротника и манжет | пресс дублирующий | дублерин клеевой 0,15 м | 5 | 1,8 | нет отслоения |
| 030 | Стачивание плечевых швов | прямострочная машина Juki 8700 | нитки 12 м | 3 | 2,4 | ширина шва 1,0 см |
| 040 | Обработка борта, петли и пуговицы | прямострочная и петельная машины | нитки 18 м, пуговицы 8 шт | 8 | 5,6 | шаг петли 8 см |
| 050 | Втачивание рукавов | краеобметочная машина | нитки 14 м | 3 | 3,2 | рукава посажены симметрично |
| 060 | Втачивание воротника | прямострочная машина Juki 8700 | нитки 8 м | 5 | 4,5 | углы воротника ровные |
| 070 | ВТО и упаковка | парогенератор, утюжильный стол | пакет 1 шт, этикетка 1 шт | 10 | 3,0 | нет лас и заломов |
| Итого | 49 | 24,7 |

Что дает такая таблица. Тпз на всю партию — 49 минут. Штучное время — 24,7 минуты. Для 50 рубашек это 1235 минут, или около 20,6 часа чистой работы. Календарный срок считайте отдельно: смены, очереди и загрузка машин его растягивают.
Та же карта дает плановую себестоимость. Берем 20,6 часа и умножаем на ставку швеи. Добавляем 49 минут наладки по ставке мастера. Прибавляем материалы: 80 м ткани и 400 пуговиц на партию плюс нитки, дублерин и упаковку. Как задать расход с учетом потерь, разобрано в статье про нормы расхода материалов.
Обратите внимание на номера 010, 020, 030. Шаг 10 оставляет место: новую операцию между раскроем и дублированием назовут 015, и остальные номера не сдвинутся.
Образец таблицы для заполнения
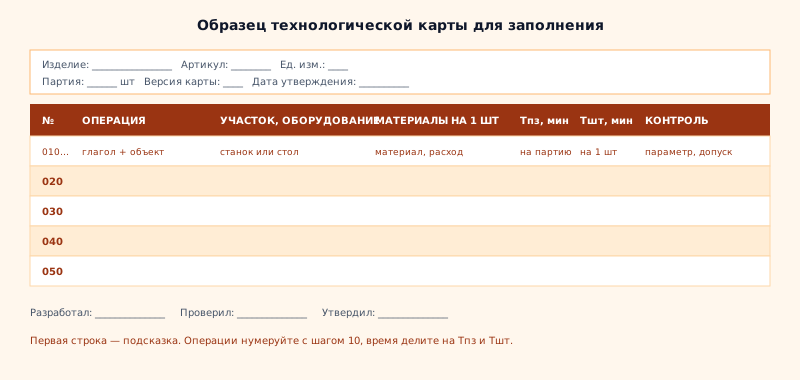
Скопируйте эту таблицу в Excel или распечатайте. Первая строка — подсказка, что писать в каждой графе. Остальные строки заполните под свое изделие.
| № | Операция | Участок и оборудование | Материалы и норма на 1 шт | Тпз, мин | Тшт, мин | Контроль |
|---|---|---|---|---|---|---|
| 010, шаг 10 | глагол и объект: «Раскрой по лекалам» | конкретный стол или станок | материал и расход на 1 шт | минуты на партию | минуты на 1 шт | параметр, допуск, чем мерить |
| 020 | ||||||
| 030 | ||||||
| 040 | ||||||
| 050 |
Над таблицей впишите шапку: наименование изделия, артикул, единицу измерения и номер версии. Под таблицей оставьте строки «Разработал», «Проверил», «Утвердил» и дату.
Второй пример: технологическая карта изделия в столярном цехе
Шитье — не единственный случай. Возьмем столярный участок и условный табурет из сосны ТБ-01, партия 20 штук. Сушка масла длится 12 часов, но в Тшт она не входит: в это время рабочий занят другим.
| № | Операция | Участок и оборудование | Материалы и норма на 1 шт | Тпз, мин | Тшт, мин | Контроль |
|---|---|---|---|---|---|---|
| 010 | Раскрой щита и бруска | форматно-раскроечный станок | щит сосновый 18 мм 0,12 м², брусок 40×40 мм 1,8 м | 20 | 6,0 | размеры ±1 мм |
| 020 | Сверление под шканты | сверлильный станок, кондуктор | 15 | 5,5 | глубина отверстия 20 мм ±0,5 мм | |
| 030 | Шлифовка деталей | ленточно-шлифовальный станок | шлифшкурка P120 | 5 | 7,0 | нет ворса и сколов |
| 040 | Сборка на клей и шканты | сборочный стол, струбцины | клей ПВА 30 г, шканты 8×40 мм 8 шт | 10 | 9,0 | разница диагоналей до 2 мм |
| 050 | Покрытие маслом | покрасочный участок | масло для дерева 40 г | 10 | 4,0 | покрытие ровное, без потеков |
| Итого | 60 | 31,5 |
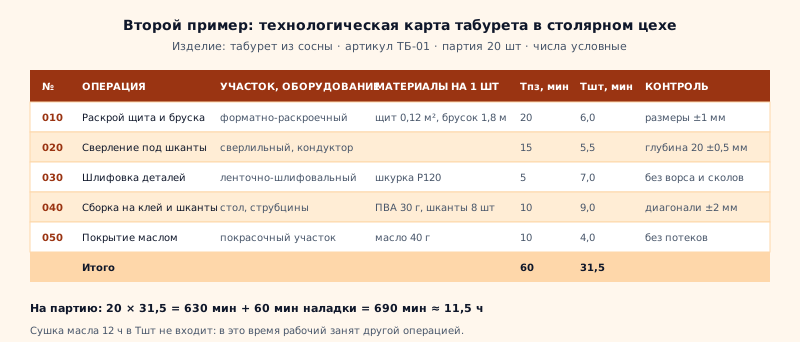
Для 20 табуретов выходит 630 минут штучного времени и 60 минут наладки. Всего 690 минут, или 11,5 часа. Если щит кроят с большими обрезками, считайте коэффициент использования материала: он покажет, сколько щита уходит в отход.
Для кондитерского цеха структура та же. Меняются графы режима: температура и время выпечки становятся главным контролем операции.
Как составить технологическую карту: 6 шагов
Шаг 1. Выберите изделие и одну партию
Начните с изделия, которое делаете чаще всего. Одна хорошо составленная карта полезнее десяти черновых. Замеры делайте на ближайшей реальной партии.
Шаг 2. Выпишите материалы с нормами
Перечислите сырье, комплектующие и упаковку. Для каждой позиции укажите расход на одно изделие и процент технологических потерь. Возвратные отходы запишите отдельной строкой. В МРП эти нормы потом списывают материалы в складском учете. Во что изделие обходится по этим нормам, можно прикинуть в калькуляторе себестоимости: вписать расход и цену каждого материала, работу и потери.
Шаг 3. Разбейте работу на операции
Новая операция начинается, когда меняется рабочее место, оборудование, исполнитель или точка контроля. Не дробите работу до действий вроде «взять деталь». Пронумеруйте операции с шагом 10.
Шаг 4. Закрепите участок и оборудование
Пишите конкретный станок или стол, а не «цех». От этого зависит норма времени. На другой машине та же операция идет быстрее или медленнее.
Шаг 5. Замерьте Тпз и Тшт
Наладку замерьте один раз на партию. Штучное время замерьте на нескольких изделиях подряд и возьмите среднее. Запишите условия замера: кто работал, на каком оборудовании, с каким материалом.
Шаг 6. Добавьте контроль, подписи и версию
Для каждой операции укажите параметр, допуск и способ проверки. Внизу поставьте подписи и дату. Присвойте карте номер версии: без него через полгода никто не скажет, по какой редакции шла партия.
Чем технологическая карта отличается от маршрутной карты и спецификации
На мини-производстве эти три документа часто путают. Один сотрудник назовет таблицу «спецификацией», другой — «техкартой», третий — «маршруткой». Каждый отчасти прав. Но документы решают разные задачи и заполняются в разное время.

Спецификация по ГОСТ Р 2.106-2019 — конструкторский документ о составе изделия3. В ней сборочные единицы, детали, стандартные изделия и материалы. Она отвечает на вопрос «из чего собрано изделие». Порядок операций она не описывает. Пишет ее конструктор.
Технологическая карта описывает процесс: операции, оснастку, режимы и нормы времени. Она отвечает на вопрос «как изготовить». Пишет ее технолог или нормировщик. Для разных способов изготовления нужны разные карты.
Маршрутная карта сопровождает конкретную партию по цеху. Операции в ней те же, но привязаны к рабочему месту, сотруднику и номеру партии. Маршрутка фиксирует факт: партию 117 раскроила смена Иванова 12 мая, на операции 040 нашли 2 бракованных изделия из 50. Техкарта служит месяцами, маршрутка заводится на одну партию. Как заполнить маршрутную карту техпроцесса по строкам ГОСТ 3.1118-82, разобрано отдельно.
В небольшом цехе три документа часто живут в одном файле. Рецепт в Excel играет роль спецификации, список операций с временем — роль техкарты, распечатка на партию — роль маршрутки. Пока изделий мало, так можно работать. Когда появляются варианты изделия и параллельные смены, документы приходится разделить.
Реквизиты технологической карты и ГОСТ 3.1118-82
ГОСТ 3.1118-82 описывает маршрутную карту, а не обязательный минимум для любой техкарты. Поэтому список ниже — практический каркас. Сверьте его со стандартом вашей отрасли.

| Блок | Что записать | Зачем мастеру |
|---|---|---|
| Изделие | наименование, код, единица измерения, редакция чертежа | не перепутать вариант |
| Материалы | заготовки, комплектующие, нормы расхода | подготовить нужное количество |
| Операции | порядок, рабочее место, оборудование | передать работу по маршруту |
| Время | Тпз и Тшт по каждой операции | посчитать трудоемкость партии |
| Оснастка | инструмент, приспособления, режимы | повторить утвержденный процесс |
| Контроль | параметр, допуск, способ измерения | принять результат операции |
| Ответственные | разработал, проверил, утвердил, дата | управлять изменениями |
Состав зависит от процесса. Режим температуры не нужен при простой сборке, но обязателен при термообработке или выпечке. Для раскроя добавьте КИМ, если он влияет на норму заготовки. Это рабочий реквизит цеха, а не графа ГОСТ 3.1118-82.
Нормативное время операции: формула Тшт.к
Нормативное время влияет на трудоемкость, график и сдельную зарплату. Не переносите в карту оценку на глаз. Замерьте операцию на сопоставимой партии и сохраните условия замера.
В нормировании используют формулу штучно-калькуляционного времени:

Тпз — подготовительно-заключительное время. Наладка оборудования, инструктаж, подготовка места перед партией. Его делят на объем партии: 30 минут наладки на 50 штук дают 0,6 минуты на изделие.
То — основное время. Время, когда меняется форма, размер или состояние материала. Для пошива это прокладывание шва, для металлообработки — резание, для кондитерки — выпечка.
Тв — вспомогательное время. Установка детали, замер, снятие, переход к следующей. Замерьте его отдельно от машинного.
Тобс — время обслуживания рабочего места. Замена инструмента, смазка, уборка, мелкий ремонт. Способ нормирования задает предприятие.
Тотд — время на отдых и личные надобности. Его определяют по нормам и условиям труда. Универсальный процент для разных рабочих мест не подходит.
Итого: Тшт.к = Тпз/n + То + Тв + Тобс + Тотд.
Всю этажерку формул мини-производству держать не нужно. Но Тпз и Тшт стоит разделять явно. Иначе при переходе с партии 50 на партию 5 время посчитается неверно: маленькая партия понесет непропорциональную долю наладки. В примере с рубашкой 49 минут наладки на 50 штук дают 1 минуту на изделие. На 5 штук — уже почти 10 минут.
Как вести техкарту в Золотенков МРП
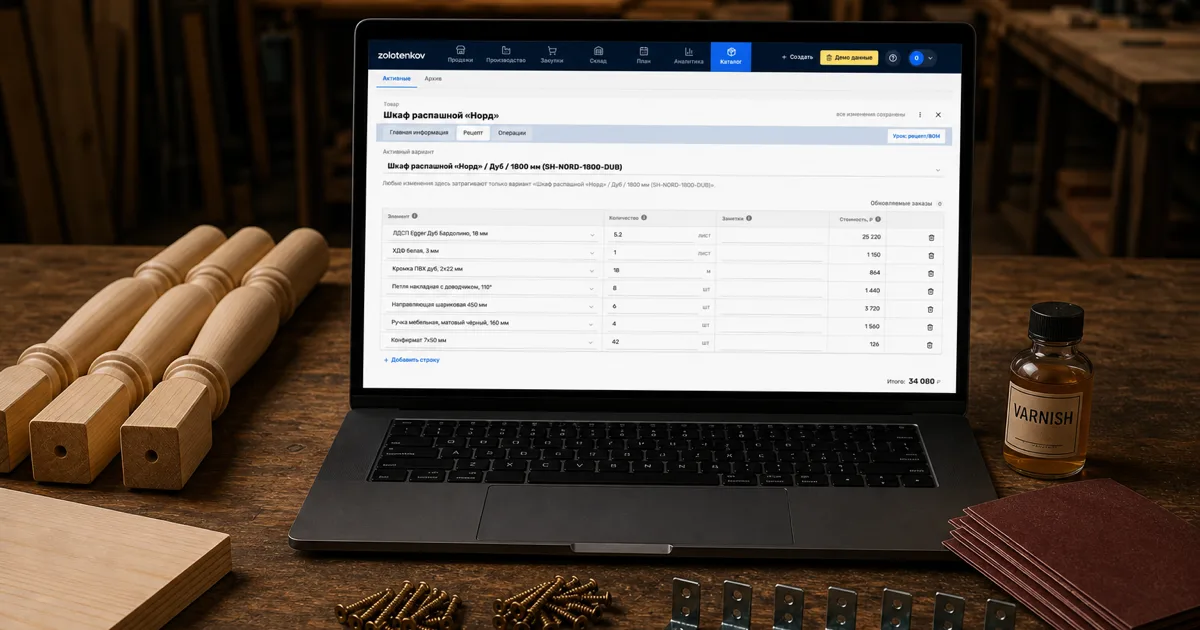
В Золотенков МРП нет отдельного документа «технологическая карта». Материалы и операции хранятся в разных частях карточки товара. Рецепт содержит компоненты и расход на единицу. Технологический маршрут содержит операции, их порядок, время и ставку.
При создании производственного заказа система копирует материалы из текущего рецепта в строки заказа. Операции заказа она создает отдельно из маршрута товара. Поэтому здесь нет обещания «версии техкарты»: заказ хранит свой план, но не отдельную подписанную редакцию документа.
| Шаг | Что подтверждено в текущей версии | Где граница |
|---|---|---|
| Описать изделие | карточка товара, рецепт компонентов и отдельный маршрут операций | единого документа по ГОСТ нет |
| Создать производственный заказ | нормы компонентов умножаются на количество заказа; операции копируются из маршрута | это план заказа, а не архив версии техкарты |
| Сверить выполнение | по материалам и операциям есть отдельные показатели плана и факта | результат зависит от внесенного факта |
| Обновить состав | не начатый заказ можно обновить из текущего рецепта | после запуска обновление рецептом недоступно |
Проверьте этот сценарий на одном знакомом изделии. Заведите 2–3 компонента, 2 операции и производственный заказ на небольшую партию. Затем сравните план заказа с тем, что сотрудники внесли по факту. Зачем такая связка малому цеху, разобрано в статье про МРП-систему для малого производства.
Проверить техкарту на одном изделии
Когда обновлять технологическую карту
Техкарту не пишут один раз на годы. Ее правят в типовых ситуациях:
- Сменился поставщик сырья. Новая ткань может потребовать другого режима ВТО или другого расхода. В карте был хлопок, пришел хлопок с эластаном — карту правят.
- Сменилось оборудование. Вместо Juki 8700 поставили Juki 8500, норма времени другая. Правят строку оборудования и Тшт.
- Накопилась статистика по факту. Устойчивое отклонение от плана требует разбора. Сначала проверьте условия работы, затем пересмотрите норму.
- Изменилось изделие. Клиент попросил пуговицы на ножке. Это новая версия карты со своей операцией и своим временем.
- Появилось новое требование к качеству. Добавили проверку шва на разрыв — в карте появляется новая точка контроля.
При каждой правке меняйте номер версии и храните прежнюю редакцию для незавершенных партий. В Золотенков МРП материалы не начатого заказа можно обновить из текущего рецепта. После запуска такое обновление недоступно. Отдельного архива подписанных версий всей техкарты в системе нет.
Чек-лист быстрой проверки техкарты
Возьмите свою техкарту или Excel-таблицу, которая ее заменяет, и пройдитесь по пунктам:
- Указаны наименование изделия и артикул.
- У каждого материала есть норма расхода и процент технологических потерь.
- Операции пронумерованы с шагом 10: 010, 020, а не 1, 2, 3.
- У каждой операции указан станок или рабочий стол, а не просто «цех».
- Время разбито на Тпз и Тшт, а не записано одним числом.
- Для каждой операции указан способ контроля и допуск.
- Стоят подписи «разработал», «проверил», «утвердил» и дата.
- Видна версия карты и понятно, по какой версии запущена партия.
Пустой пункт означает конкретную работу. Назначьте владельца, добавьте данные и проверьте карту на ближайшей партии. В системе компоненты вносят в рецепт, а операции — в технологический маршрут товара. Производственный заказ скопирует их в свой план.
Собрать рецепт и маршрут на одном изделии
Источники к статье
-
ГОСТ 3.1118-82 «Единая система технологической документации. Формы и правила оформления маршрутных карт», карточка действующего стандарта Росстандарта: https://protect.gost.ru/gost/details/11e71aab-c940-4221-97e1-498eb2563f31 ↩
-
ГОСТ Р 3.102-2024 «Единая система технологической документации. Стадии разработки и виды технологических документов», действует с 1 января 2026 года: https://protect.gost.ru/gost/details/8f5f37a4-654d-4cb7-a62c-68f22e1182b5 ↩
-
ГОСТ Р 2.106-2019 «Единая система конструкторской документации. Текстовые документы», раздел о спецификации: https://protect.gost.ru/gost/details/a65c2b20-2cfb-4326-abd5-3aad62db747c ↩