Маршрутная карта технологического процесса: образец заполнения
Токарь берет партию втулок и спрашивает мастера: «Сверлить до токарки или после?». Мастер отвечает по памяти. Через неделю на смене другой токарь, и ответ уже другой. Половина партии уходит с отверстием не по оси.
Маршрутная карта нужна, чтобы этот вопрос не задавали. В ней по порядку записан путь детали: от заготовки до контроля. Ниже разберем форму по ГОСТ 3.1118-82, заполним карту на реальной втулке и соберем упрощенный бланк для малого цеха.
Что такое маршрутная карта и кому она нужна
Маршрутная карта технологического процесса (МК) — технологический документ, где весь процесс изготовления детали описан в последовательности операций. Для каждой операции в ней указаны цех или участок, оборудование, оснастка, материал и нормы времени. Форму и правила заполнения устанавливает ГОСТ 3.1118-821. Виды технологических документов с 1 января 2026 года определяет ГОСТ Р 3.102-2024, он заменил ГОСТ 3.1102-20112.
МК нужна там, где одну и ту же деталь делают разные люди и в разные смены. Мастеру она отвечает, что делать дальше. Нормировщику — сколько это стоит по времени. Новичку — в каком порядке работать без подсказок.
В малом цехе маршрут обычно живет в Excel или на распечатке. Под каждый заказ его копируют, правят количество и заново складывают время по операциям. Ошибка в одной копии потом всплывает в расчете смены. Маршрут можно хранить в карточке изделия и не переписывать его под каждый заказ: операции с нормами времени заводят один раз.
Чем маршрутная карта отличается от других документов
МК часто путают с технологической и операционной картой. Разница в глубине описания. МК показывает весь путь детали крупно. Операционная карта раскрывает одну операцию по переходам. Чем техкарта отличается от спецификации, разобрано в статье про технологическую карту производства.
| Документ | На какой вопрос отвечает | Что внутри | Сколько живет |
|---|---|---|---|
| Маршрутная карта | Через какие операции и участки проходит деталь | операции по порядку, оборудование, материал, Тпз и Тшт | пока не изменится техпроцесс |
| Технологическая карта | Как изготовить изделие | операции, материалы с нормами, режимы, контроль | пока не изменится изделие |
| Операционная карта | Как выполнить одну операцию | переходы, режимы резания, инструмент, эскиз | пока не изменится операция |
| Сменное задание | Кто и что делает в эту смену | исполнитель, операция, количество, срок | одну смену |
Сменное задание собирают из маршрута. Мастер смотрит, какие операции по партии остались, и раздает их людям. Как это оформить, описано в статье про сменное задание на производстве.
Форма маршрутной карты по ГОСТ 3.1118-82
ГОСТ задает несколько форм бланка1. Форма 1 — первый лист для единичного процесса. Форма 1б — последующие листы. Форма 2 — первый лист для процессов сборки. Форма 3 — первый лист с вертикальным полем подшивки.
Каждая строка бланка начинается со служебного символа. Символ говорит, какая информация стоит в этой строке. Для обработки деталей обычно хватает пяти символов.
| Символ | Что пишут в строке | Пример |
|---|---|---|
| А | цех, участок, рабочее место, номер и название операции, документы | 010 Токарная, участок 02 |
| Б | оборудование и трудозатраты: профессия, разряд, количество исполнителей, Тпз, Тшт | токарно-винторезный станок, Тпз 30, Тшт 7,8 |
| М | материал и заготовка: марка, сортамент, норма расхода, КИМ, размеры заготовки | круг 45, сталь 45, 0,36 кг |
| О | содержание операции или перехода | точить Ø40, снять фаски |
| Т | технологическая оснастка: приспособления, инструмент, измерительные средства | резец проходной, штангенциркуль |
Для сборки добавляют строку К — комплектация деталями и сборочными единицами. Нумерацию операций принято вести через 5: 005, 010, 015. Так между ними можно вставить новую операцию, не перенумеровывая весь маршрут.
В строке Б, кроме времени, есть коды профессии и разряда, условия труда, объем партии и коэффициент штучного времени. Малому цеху большая часть этих граф не нужна. Важно оставить две нормы. Тпз — время на наладку на всю партию. Тшт — время на одну деталь.
Пример заполнения маршрутной карты
Возьмем втулку: наружный диаметр 40 мм, длина 25 мм, сквозное отверстие 16 мм. Материал — круг 45 мм из стали 45. Партия 200 штук. Маршрут из четырех операций: резка, токарная, сверлильная, контроль.
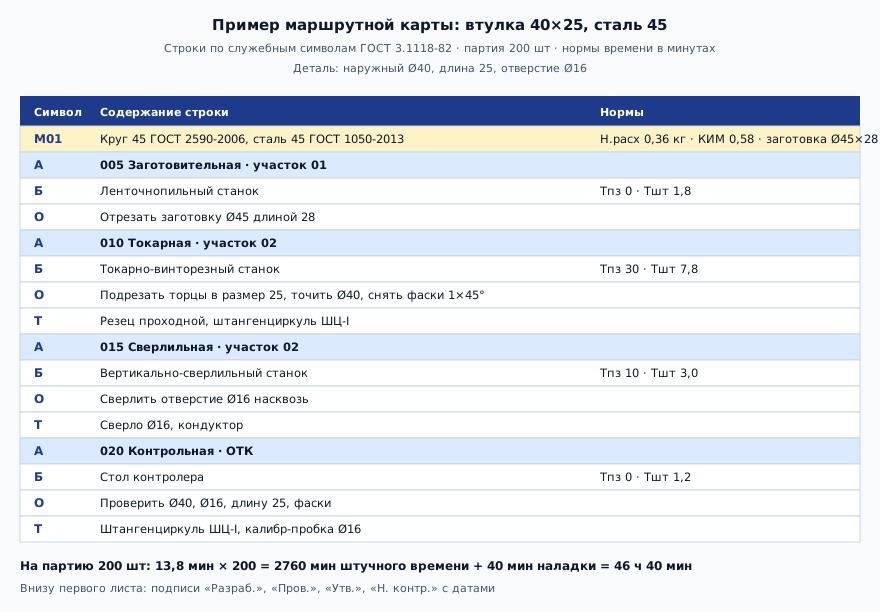
Как читать этот пример:
- Строка М01. Заготовка Ø45 длиной 28 мм весит около 0,35 кг, готовая деталь около 0,21 кг. Отсюда КИМ 0,58 и норма расхода 0,36 кг с учетом реза. Как считают такие нормы, разобрано в статье про нормы расхода материалов.
- Операция 005. Пила стоит на упоре, поэтому Тпз 0. Тшт 1,8 минуты на заготовку.
- Операция 010. Наладка токарного станка 30 минут на партию. Обработка 7,8 минуты на деталь.
- Операция 015. Сверлят после токарки, в кондукторе по готовому наружному диаметру. Так отверстие встает соосно.
- Операция 020. Контроль трех размеров. Его не прячут в токарную операцию: у контроля свой исполнитель и свое время.
Теперь время на партию. Тшт по маршруту: 1,8 + 7,8 + 3,0 + 1,2 = 13,8 минуты. На 200 деталей это 2760 минут. Добавляем наладку 30 + 10 = 40 минут. Итого 46 часов 40 минут работы. Это почти шесть восьмичасовых смен на одного человека. Если токарь один, а станков два, проверьте загрузку по методике из статьи про оператора на двух станках.
Упрощенная маршрутная карта для малого цеха
Полная форма ГОСТ рассчитана на завод с технологическим отделом. Швейному, мебельному или пищевому цеху на 10 человек столько граф не нужно. Это наша рекомендация, а не требование стандарта. Стандарты ЕСТД по общему правилу применяются добровольно3. Обязательными они становятся, если на ГОСТ сослались в договоре, требованиях заказчика или госзаказе. Тогда оформляйте МК по форме 1.
Оставьте семь колонок. Остальное добавите, когда появится реальная потребность.
| № | Операция | Участок или станок | Что сделать | Тпз, мин | Тшт, мин | Контроль |
|---|---|---|---|---|---|---|
| 010 | Раскрой | раскройный стол | раскроить по лекалам, размер 46 | 15 | 4,0 | по лекалу ±2 мм |
| 020 | Пошив | прямострочная машина | стачать детали | 5 | 18,0 | ширина шва 1 см |
| 030 | Влажно-тепловая обработка | гладильный стол | заутюжить швы | 0 | 3,0 | без заломов |
| 040 | Контроль и упаковка | стол ОТК | проверить, упаковать | 0 | 1,5 | по чек-листу |
Шапка над таблицей — три строки: изделие и артикул, материал с нормой на единицу, дата и подпись того, кто утвердил маршрут. Перед тем как отдать бланк в цех, проверьте его по списку:
- Операции идут в том порядке, в котором деталь на самом деле движется по цеху.
- У каждой операции есть рабочее место или станок.
- Тпз и Тшт разделены, а не сложены в одно число.
- Время замерено на партии, а не взято на глаз.
- Есть хотя бы одна операция контроля перед упаковкой.
- Указана дата: видно, какая редакция маршрута действует.
Как маршрут ведут вручную и что с этим не так
Типичная картина. Маршрут лежит в Excel на компьютере мастера. Под новый заказ мастер копирует лист, меняет количество и пересчитывает время. Потом печатает и кладет к партии. Если технолог поменял операцию, новая редакция есть только в одном файле. Старые распечатки продолжают ходить по цеху.
Вторая проблема — время. Норму на партию складывают вручную, а факт никто не сводит. Через месяц непонятно, сколько на самом деле стоит токарная операция.
В Золотенков МРП маршрут хранится во вкладке «Операции» карточки товара. Для каждой операции задают тип, станок, расценку в рублях за час и время. Тип «Наладка» считается один раз на заказ, как Тпз. Тип «Процесс» умножается на количество, как Тшт.
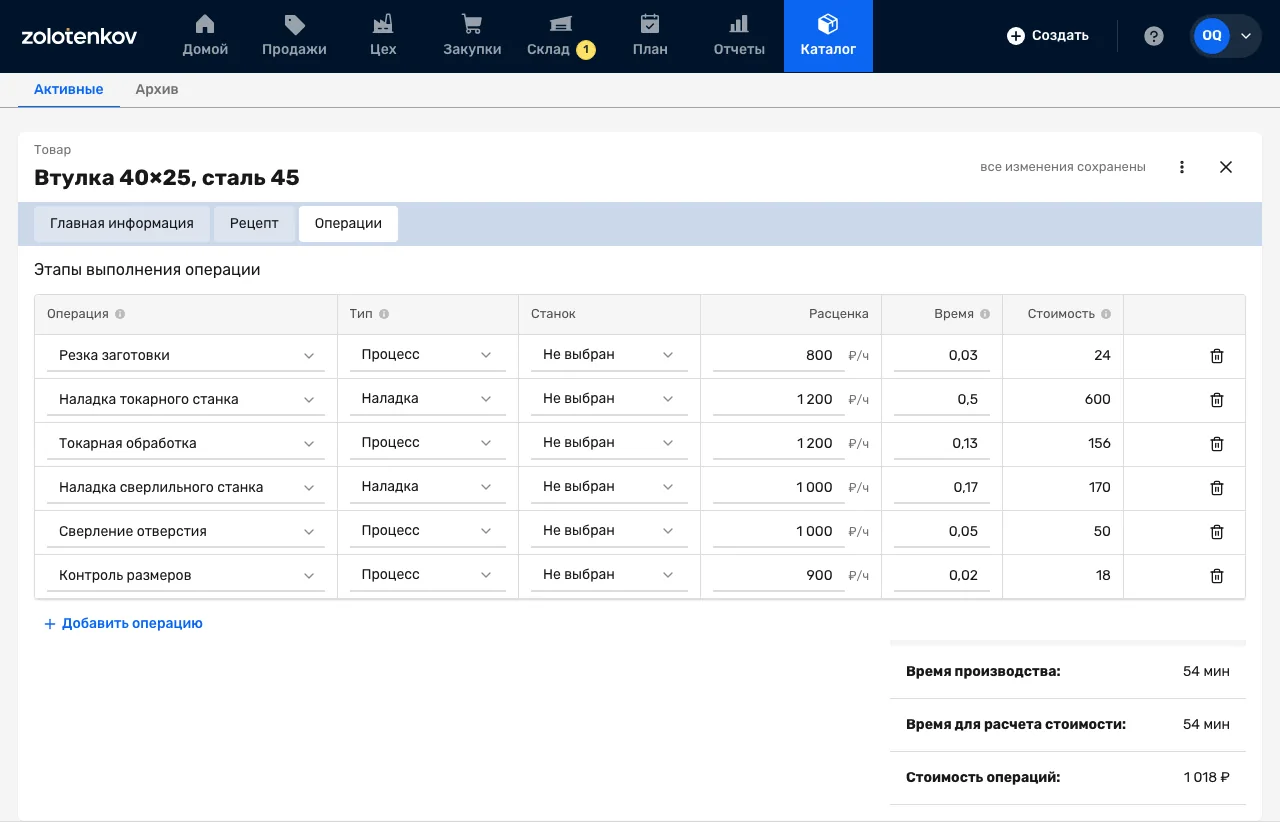
На кадре маршрут той же втулки. Время в системе указано в часах: 0,13 ч — это 7,8 минуты. Внизу система сама сложила время на одну деталь с наладкой и стоимость операций. При создании производственного заказа операции копируются из карточки в заказ. В заказе каждая операция становится задачей с ответственным и сроком. Так маршрут из карточки превращается в задачи по заказу, а время и ставка дают трудовую часть себестоимости.
Печатной формы МК по ГОСТ в системе нет. Если заказчик требует бумажную карту, ее оформляют отдельно, а в системе ведут учет маршрута, времени и стоимости.
Типичные ошибки в маршрутной карте
| Ошибка | Чем оборачивается | Как исправить |
|---|---|---|
| Порядок операций не тот | отверстие не соосно, деталь в брак | сверлить и шлифовать после базовой обработки, базу указать в строке О |
| Нет норм времени | смену планируют на глаз, сроки срываются | замерить Тпз и Тшт на одной партии |
| Тпз и Тшт сложены | на малой партии время занижено в разы | вести две нормы отдельно |
| Нет операции контроля | брак находит покупатель | отдельная операция ОТК с измерительным инструментом в строке Т |
| Нет даты и подписи | в цехе ходят две редакции маршрута | утверждать маршрут и менять дату при каждой правке |
| Нумерация 1, 2, 3 | новую операцию некуда вставить | нумеровать через 5: 005, 010, 015 |
Самая дорогая из них — сложенные Тпз и Тшт. В нашем примере на одну деталь выходит 13,8 минуты штучного времени и 40 минут наладки. Если записать «54 минуты на деталь», партия из 200 штук потянет на 180 часов вместо 46 часов 40 минут. Ошибка почти в четыре раза.
Источники к статье
-
ГОСТ 3.1118-82 «Единая система технологической документации. Формы и правила оформления маршрутных карт», карточка стандарта Росстандарта: https://protect.gost.ru/gost/details/11e71aab-c940-4221-97e1-498eb2563f31 ↩ ↩2
-
ГОСТ Р 3.102-2024 «Единая система технологической документации. Стадии разработки и виды технологических документов», действует с 1 января 2026 года: https://protect.gost.ru/gost/details/8f5f37a4-654d-4cb7-a62c-68f22e1182b5 ↩
-
Федеральный закон от 29.06.2015 № 162-ФЗ «О стандартизации в Российской Федерации», статья 26: https://www.consultant.ru/document/cons_doc_LAW_181810/0b41c80a4b380c5845a29b37afa6f49390738b18/ ↩