Один оператор на двух станках: как проверить загрузку
Оператор свободен почти половину смены, а второй станок все равно ждет. Такое возможно: обе машины закончили обработку одновременно. Пока человек снимает деталь с первой, вторая стоит.
Загрузка оператора показывает, какую долю доступного времени занимает работа человека. Для решения «один оператор, два станка» нужны еще моменты обслуживания. Машины могут обрабатывать детали одновременно. Человек выполняет ручные операции последовательно.
Начните с инструкций оборудования: допускают ли они работу без постоянного присутствия? Если человек обязан наблюдать за обработкой, это время нельзя отдать соседнему станку. Ни процент, ни учебный расчет ниже не заменяют требований безопасности.
Что записать при наблюдении
Откройте лист с четырьмя колонками: начало, конец, действие, станок. Добавьте номер заказа, изделие, операцию и размер партии. Тогда повторный замер можно сравнить с первым: одинаковые детали, одинаковая оснастка, одинаковые условия.
В Золотенков МРП можно вести производственные заказы отдельно от журнала времени. Номер заказа вручную перенесите в лист наблюдений. Так вы сопоставите замер с конкретной работой, не смешивая партии разных изделий.
Ручная загрузка, снятие и контроль
Запишите действия, которые занимают руки или требуют присутствия: снять деталь, убрать стружку, поставить заготовку, закрепить, проверить размер, запустить обработку. Отмечайте начало и конец каждого действия по часам наблюдателя. Паспорт станка не покажет, сколько человек ищет ключ или перекладывает тару.
Контроль качества выделите отдельно. Если замер размера уже вошел в обслуживание детали, повторно прибавлять его нельзя. Если оператор проверяет первую деталь после переналадки дополнительно, запишите отдельное событие.
Наблюдайте привычную работу. Не просите человека ускориться ради секундомера. Рядом с задержкой укажите причину: заготовку принесли поздно, понадобился инструмент, деталь пришлось закрепить повторно. Исправлять эти причины будете после наблюдения.
Автоматическая обработка и переходы
Для каждой машины отметьте запуск и окончание автоматического цикла. Lean Enterprise Institute разделяет машинный цикл и цикл оператора. Цикл оператора измеряют прямым наблюдением за его действиями. Поэтому минуты обработки и минуты ручной работы держите в разных колонках.
Переход между станками тоже занимает человека. Замеряйте путь с обычной тарой и по разрешенному проходу. Если во время перехода первая машина работает, ее автоматические секунды не увеличивают занятость оператора.
Переналадку, смену инструмента и незапланированные остановки записывайте отдельными строками. Для задержки укажите, кто ждал: человек или станок. Это разные потери, даже когда они возникли в одну минуту.
Как посчитать занятость за смену
Сначала определите доступное время наблюдения. Из продолжительности выбранной смены исключите интервалы, которые заранее не входят в расчет: обед, установленные перерывы, отдельное обучение. Перечислите их рядом с результатом. Длительность берите из фактического расписания своего участка.
Рабочую переналадку не вычитайте из знаменателя, если включаете ее в занятость человека. Иначе одна операция одновременно уменьшит доступное время и увеличит занятую долю.
Загрузка оператора = занятое время человека / доступное время × 100%.
В занятое время входят ручное обслуживание, переходы, обязательный контроль и переналадки. Каждая минута учитывается один раз. Когда контроль идет внутри обслуживания, размечайте состав интервала, сохраняя его общую длину.
Ожидание выделите отдельной строкой. Человек может ждать окончания обработки, а машина — освобождения человека. Ожидание машины не добавляют к ручному времени. Обязательное присутствие у станка учитывают как занятость, даже если руки свободны.
Этот процент описывает человека в выбранных условиях. Коэффициент загрузки оборудования считают для станка. Не складывайте два показателя и не называйте результат общей эффективностью оборудования.
Учебный пример: два станка и один человек
Все числа дальше придуманы для проверки метода. Это не история клиента и не нормы времени. В примере обе машины допускают автоматическую обработку без постоянного наблюдения. На вашем участке это условие нужно проверить отдельно.
Возьмем смену 480 минут. Исключения по условному расписанию: обед 30 минут и два перерыва по 15 минут. Доступно 480 − 30 − 15 − 15 = 420 минут.
В журнале за смену записаны 50 обслуживаний станка А по 2 минуты и 40 обслуживаний Б по 3 минуты. Каждое обслуживание включает снятие, загрузку, контроль детали и запуск. Учтены 80 переходов по 15 секунд, четыре дополнительных проверки по 5 минут и две переналадки по 10 минут. Эти события не пересекаются на линии человека.
| Работа человека | Количество | Время события | За смену |
|---|---|---|---|
| Обслуживание А, включая контроль | 50 | 2 мин | 100 мин |
| Обслуживание Б, включая контроль | 40 | 3 мин | 120 мин |
| Переходы | 80 | 15 с | 20 мин |
| Дополнительные проверки | 4 | 5 мин | 20 мин |
| Переналадки | 2 | 10 мин | 20 мин |
| Всего занято | 280 мин |
Переходы переведем в минуты: 80 × 15 / 60 = 20. Сумма остальных строк: 100 + 120 + 20 + 20 = 260 минут. Вместе с переходами получаем 280 минут.
Загрузка = 280 / 420 × 100% = 66,7%. Оставшиеся 140 минут в учебном журнале относятся к ожиданию человека. Проверка баланса: 280 + 140 + 60 исключенных минут = 480 минут смены.
Это итог условного журнала событий, а не расчет выпуска по паспортной скорости. Количество обслуживаний известно из наблюдения. Проверять норму выработки по этому проценту нельзя: он не показывает выпуск годных деталей.
Посмотрим на штатный фрагмент журнала. В нулевой момент оператор начинает обслуживание А. Затем переходит к Б, обслуживает его и возвращается. Автоматическая обработка А длится 6 минут, Б — 8 минут после запуска.
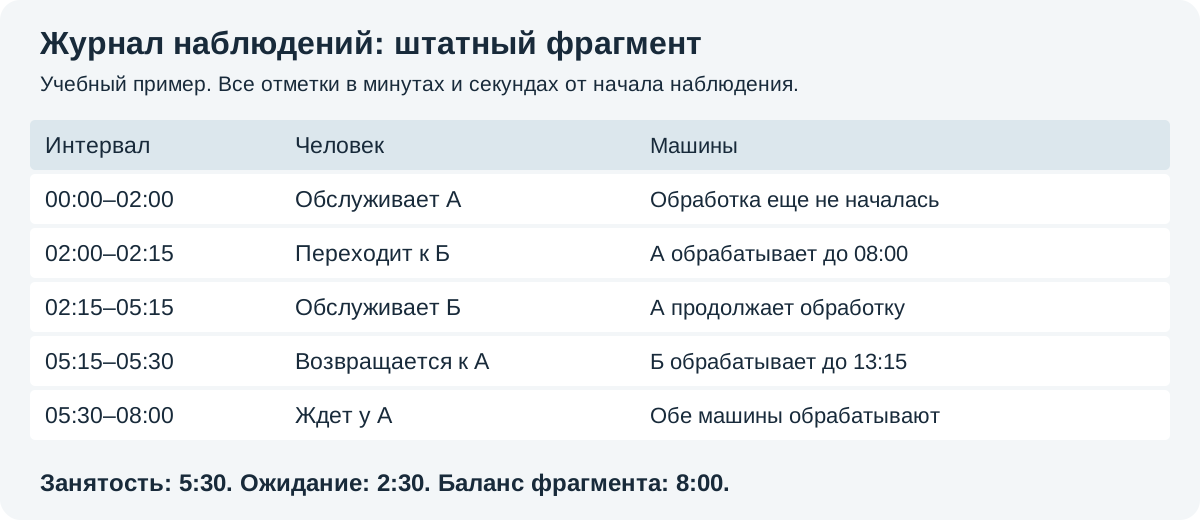
Штатный фрагмент, минуты от начала наблюдения. К минуте 8 оператор уже возле А. Обработка Б продолжается до 13:15.
Человек занят 5 минутами обслуживания и двумя переходами по 15 секунд. Итого 5 минут 30 секунд. С 5:30 до 8:00 он ждет А, то есть 2 минуты 30 секунд. Получаем 8 минут наблюдения без двойного счета.
Проверьте, не совпадает ли обслуживание
Возьмите другой фрагмент того же учебного дня. Обе машины завершили обработку в 10:00. Обслуживание А занимает 2 минуты, Б — 3 минуты; переход занимает 15 секунд. Оператор сначала обслуживает А.
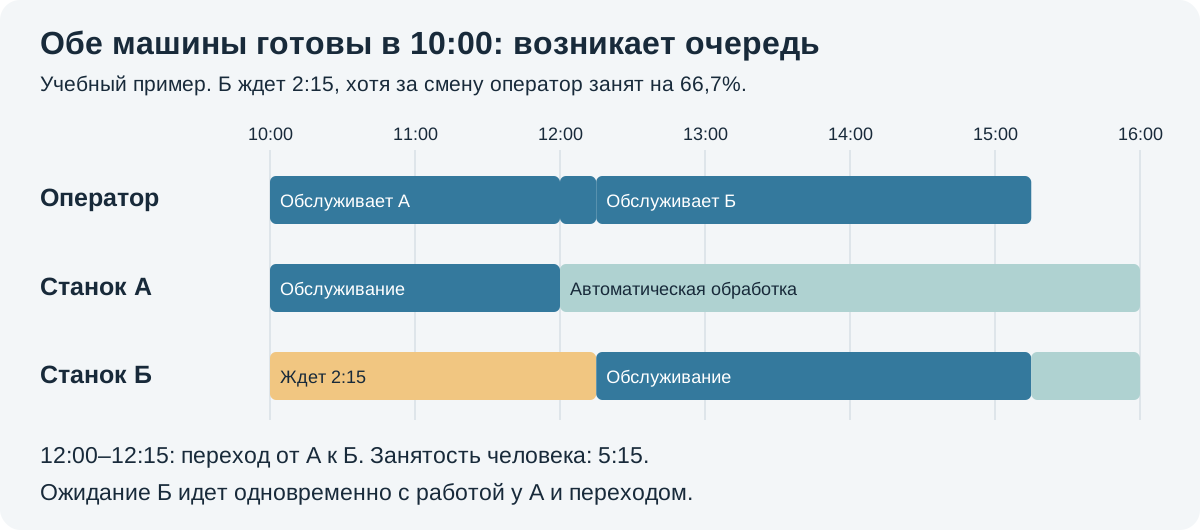
Конфликтный фрагмент. Б готов к обслуживанию в 10:00, но человек подходит только в 12:15. Ожидание Б составляет 2 минуты 15 секунд.
С 10:00 до 12:00 оператор обслуживает А. С 12:00 до 12:15 переходит. С 12:15 до 15:15 обслуживает Б. Руки заняты 5 минут 15 секунд. Ожидание Б не увеличивает это число: оно идет одновременно с работой человека у А и переходом.
За смену у человека осталось 140 минут ожидания. Однако эти минуты лежат в других местах журнала. Перенести свободную минуту из конца смены в момент 10:00 невозможно. Поэтому средняя загрузка 66,7% сама по себе не подтверждает возможность обслуживать обе машины без задержек.
Таблица сочетания работ LEI помогает показать ручные действия, переходы и машинную обработку на одной временной шкале. Наши иллюстрации используют собственные числа; бланк LEI служит образцом формы наблюдения.
Не меняйте порядок обслуживания внутри замера молча. Если в следующем наблюдении первым обслужили Б, отметьте это в журнале. Тогда сравниваются два порядка с их задержками. Случайная перестановка без записи скрывает причину разницы.
Отметьте все совпадения за смену и их последствия: время ожидания станка, задержку партии, повторный контроль. Проверьте, меняется ли картина после переналадки или на другом изделии. Один удачный фрагмент не описывает весь день.
Что проверить до изменения работы
Пройдите условия по порядку. Начинайте с инструкции станка и требований к присутствию. Нельзя обосновывать уход к соседней машине низким процентом загрузки.
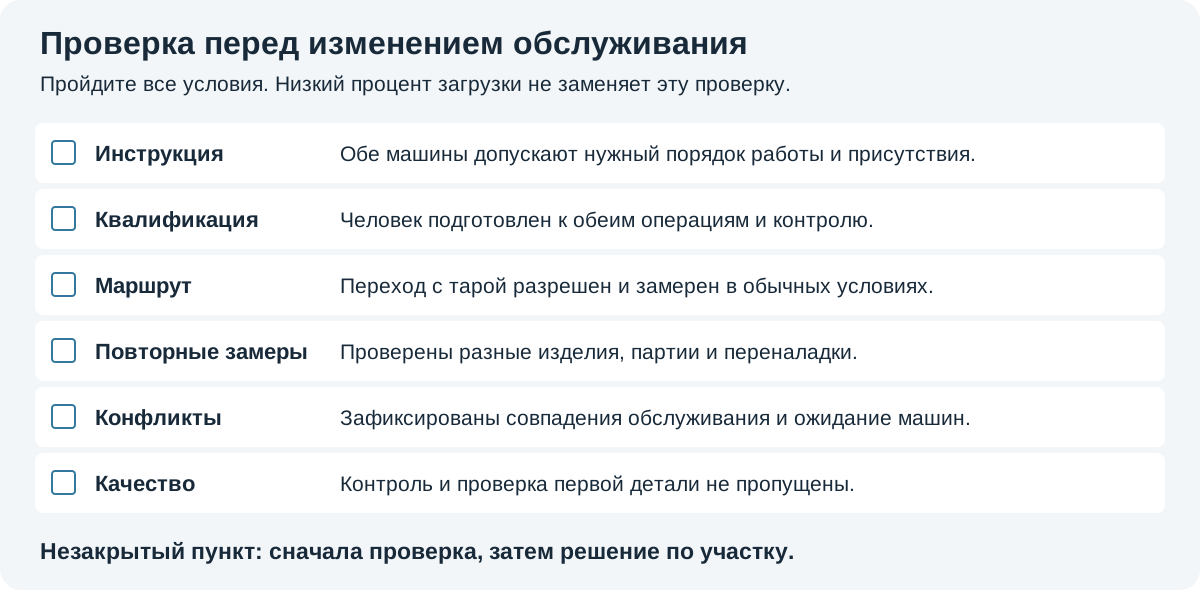
Лист решения для участка. Любой незакрытый пункт требует проверки до изменения обслуживания.
Проверьте квалификацию человека для обеих операций. Убедитесь, что он успевает выполнить обязательный контроль и заметить отклонение. Осмотрите переход с тарой: маршрут должен соответствовать требованиям участка.
Повторите наблюдения на разных изделиях и партиях. Отдельно захватите смену инструмента, переналадку и проверку первой детали. Для небольшой партии одна переналадка может занять заметную часть смены; для длинной серии совпадения обслуживания могут повторяться регулярно.
Для разных партий заведите отдельные строки итогов. Не усредняйте короткую загрузку одной детали с долгим закреплением другой. Среднее между ними может не встретиться ни на одном реальном заказе. Храните минимум и максимум наблюдавшегося ручного времени рядом с количеством замеров.
Запишите, что изменилось: порядок обслуживания, расположение разрешенной тары, состав партии. Затем снова измерьте ожидание и проверьте качество. Не добавляйте третий станок ради красивого процента: сначала докажите, что выбранный порядок выполним.
Что хранить вместе с заказом
Сохраните лист наблюдений с датой, номером заказа, изделием, операцией и условиями замера. Приложите временную таблицу и причины задержек. При повторном заказе будет видно, к какой партии относился расчет и что поменялось.
В Золотенков МРП есть производственные заказы. Сам журнал времени в этом разборе остается внешним листом, который вы сопоставляете с заказами вручную. Процент и конфликты обслуживания рассчитывайте по наблюдениям.
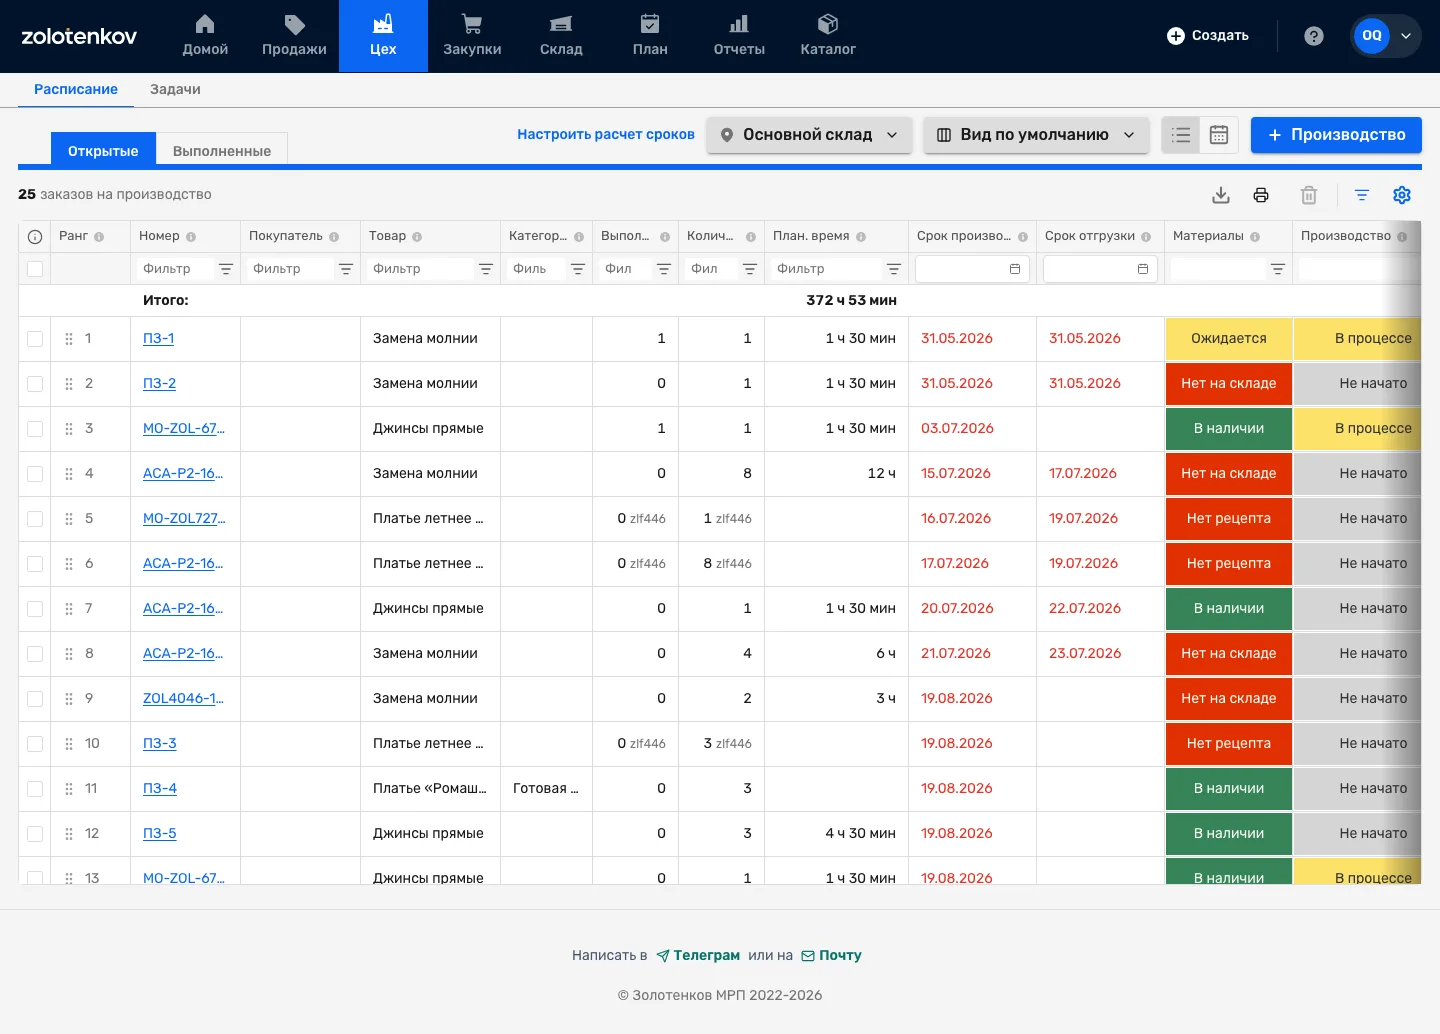
Список заказов в тестовом цехе. Номер заказа помогает вручную сопоставить работу с внешним листом наблюдений.
Перед выдачей сменного задания проверьте состав сегодняшних партий. Вчерашний замер другой детали не подтверждает сегодняшний порядок работы.
Начните с одного заказа: запишите события, посчитайте занятость, затем найдите совпадения обслуживания. Решение об одном операторе на двух станках принимайте по журналу и требованиям участка.