Такт выпуска: как часто цех должен выпускать изделие, чтобы успеть к сроку
В понедельник у швейного цеха 600 футболок к пятнице и пять человек на участках. Хватит ли людей, станет ясно в среду, когда на столе у оверлока вырастет гора кроя. Такт выпуска позволяет узнать это в понедельник утром, на листке бумаги и за пять минут.
Такт выпуска показывает, как часто цех должен отдавать одно готовое изделие, чтобы успеть к сроку. Его считают от заказов. Дальше каждый участок сравнивают с тактом и сразу видят, где работа встанет.
Что такое такт выпуска (время такта) простыми словами
Такт выпуска это интервал времени между выходом двух изделий подряд. Термин закреплен в ГОСТ 3.1109-82 вместе с родственным ему ритмом выпуска, на эти определения ссылается и ГОСТ 14.004-83 о технологической подготовке производства.
Время такта, такт или по-английски takt time означают одно и то же. В бережливом производстве время такта определяют как доступное рабочее время, деленное на спрос покупателей. Там же простой пример. Завод работает 480 минут в день, покупатели берут 240 изделий в день, значит такт равен 2 минутам.
Такт задают заказы. Если клиентам нужно 600 футболок в неделю, такт один. Если нужно 300, он вдвое длиннее, хотя станки и люди те же.
Сколько изделий цех способен выпустить, считают по другой формуле, ее мы разбирали в статье про производственную мощность. Такт отвечает на соседний вопрос. Как часто нужно выпускать, чтобы заказы ушли вовремя.
Формула такта выпуска
Расчет такта выпуска укладывается в одну строку.
Такт = эффективный фонд рабочего времени за период ÷ объем выпуска за тот же период
Период выбирают по заказам. Обычно это смена, день или неделя. Главное, чтобы фонд времени и объем были за один и тот же срок.
Эффективный фонд времени
Фонд это минуты, в которые участок работает. Из смены вычитают все, что повторяется каждый день.
- регламентные перерывы;
- уборку рабочего места в конце смены;
- переналадку и смену нитей, ножей или форм;
- утреннюю планерку и раздачу задания.
Восьмичасовая смена это 480 минут. После вычетов в швейном цехе часто остается 400–430 минут. Если взять 480, такт выйдет длиннее настоящего, и план будет обещать больше, чем цех сделает.
Объем выпуска
Объем берут из заказов за период. Это то, что нужно отгрузить к сроку. В объем добавляют запас на брак, если он у вас стабильно есть. При браке 2% на 600 футболок кроят и шьют 612.
Новый заказ меняет объем, а значит и такт. Поэтому такт пересчитывают каждый раз, когда меняется план недели. В тетради это значит заново пройти все строки. В таблице это одна ячейка, если формулы связаны.
Пример расчета такта для мини-цеха
Возьмем швейный цех трикотажа. Он работает 5 дней по 8 часов, на неделю у него заказы на 600 футболок. Все числа ниже это расчет примера, их можно повторить на калькуляторе.
| Шаг | Что считаем | Расчет | Итог |
|---|---|---|---|
| 1 | Смена | 8 ч × 60 мин | 480 мин |
| 2 | Два перерыва по 10 минут | 480 − 20 | 460 мин |
| 3 | Уборка и планерка | 460 − 15 − 10 | 435 мин |
| 4 | Переналадка оверлоков и смена нитей | 435 − 15 | 420 мин в день |
| 5 | Фонд за неделю | 420 × 5 дней | 2100 мин |
| 6 | Объем по заказам | футболок за неделю | 600 шт |
| 7 | Такт выпуска | 2100 ÷ 600 | 3,5 мин на изделие |
| 8 | Проверка по дню | 420 мин ÷ 120 шт в день | 3,5 мин |
Получается, каждые 3,5 минуты рабочего времени из цеха должна выходить одна готовая футболка. За час это 17 штук, за день 120.
Такт пригодится в двух местах. Первое это расстановка людей по участкам, о ней следующий раздел. Второе это обещания клиенту. Если в понедельник приходит еще 150 футболок на ту же неделю, такт падает до 2100 ÷ 750 = 2,8 минуты, и рабочего времени понадобится на четверть больше.
Такие пересчеты в тетради быстро запутываются. Проще считать дату готовности заказов от часов работы цеха в неделю. Время операций при этом задают один раз в составе изделия, и в новый заказ его переписывать не нужно.
Такт против времени операции
Теперь каждый участок сравнивают с тактом. Время операции берут по норме или по хронометражу, как его замерить, разобрано в статье про норму выработки. Число рабочих мест считают так.
Мест нужно = время операции на одно изделие ÷ такт, с округлением вверх
Округляют всегда вверх. 2,8 человека на оверлоке означают трех, потому что 0,8 швеи не бывает.
| Участок | Время операции на 1 футболку | Такт | Время ÷ такт | Мест нужно | Сейчас мест | Хватает |
|---|---|---|---|---|---|---|
| Раскрой | 1,5 мин | 3,5 мин | 0,43 | 1 | 1 | да |
| Пошив на оверлоке | 9,8 мин | 3,5 мин | 2,80 | 3 | 2 | нет |
| Подгибка на распошивалке | 4,2 мин | 3,5 мин | 1,20 | 2 | 1 | нет |
| Маркировка и упаковка | 3,2 мин | 3,5 мин | 0,91 | 1 | 1 | да |
| Контроль качества | 1,0 мин | 3,5 мин | 0,29 | 1 | 0 | нет |
| Итого | 19,7 мин | 5,63 | 8 | 5 |
Общая трудоемкость футболки 19,7 минуты. Если бы людей можно было делить между участками свободно, хватило бы 19,7 ÷ 3,5 = 5,63, то есть 6 человек. По участкам выходит 8 мест, потому что у раскройщицы и контролера остается много свободного времени.
Сравним с тем, что есть. Две швеи на оверлоке за неделю дают 2 × 2100 ÷ 9,8 = 428 футболок. До заказа не хватает 172 штук, и это видно в понедельник, а не в четверг.
Что делать, когда участок не укладывается в такт
На оверлоке нужно 600 × 9,8 = 5880 минут работы в неделю, у двух швей есть 4200. Дефицит 1680 минут, это 4 полные смены по 420 минут. Вот способы его закрыть, от простого к сложному.
- Второй или третий рабочий. Третья швея на оверлоке 4 дня из 5 закрывает дефицит целиком. Подходит, если есть свободная машина и человек нужной квалификации.
- Перенос части операции. Втачивание этикетки занимает 0,9 минуты. Если отдать его на контроль качества, оверлок разгружается на 540 минут в неделю. Одного переноса мало, но он сокращает дефицит на треть.
- Дополнительная смена или выход в субботу. Две швеи по 7 часов в субботу дают 840 минут. Вместе с переносом этикетки это 1380 из 1680 недостающих минут. Сверхурочные стоят дороже обычного часа, это надо заложить в цену заказа.
- Разделение партии. Если крой передают на оверлок пачками по 10 штук, швеи начинают работу через четверть часа после начала раскроя. С пачкой в 120 штук они ждут почти полдня. Трудоемкость от этого не меняется, но исчезает простой в начале дня.
Раскройщица свободна 57% времени, ей можно передать контроль качества вместе с этикеткой. Это 1,5 + 1,0 + 0,9 = 3,4 минуты на изделие, в такт укладывается. Подгибке не хватает 600 × 4,2 − 2100 = 420 минут, то есть одной смены второго человека в неделю. Как оценить, насколько загружено конкретное место, подробно разобрано в статье про коэффициент загрузки оборудования.
Решение по такту стоит записать в задание каждому участку на день. Если швея знает, что к обеду с оверлока должно уйти 60 футболок, отставание видно уже в 13:00. Как оформить такое задание, мы описали в статье про сменное задание.
Такт поточной линии и такт в штучном производстве
Лучше всего такт работает там, где изделия похожи и идут друг за другом. Это классический такт поточной линии. Швейный цех на одной модели, кондитерский цех на одном виде печенья, линия розлива. Такт задает темп, и каждый участок либо держит его, либо нет.
Если ассортимент смешанный, изделия приводят к одному условному. Допустим, кроме 400 футболок нужно 200 худи, а худи шьется в 1,8 раза дольше. Тогда 200 худи считают как 360 условных футболок. Объем выходит 760 условных изделий, такт 2100 ÷ 760 = 2,76 минуты на условную футболку, а на худи 2,76 × 1,8 = 4,97 минуты.
В штучном производстве такт почти не помогает. Мебель на заказ, единичный ремонт или изделия, которые каждый раз разные, на один темп не выстроить. Там полезнее считать срок каждого заказа по сумме его операций. О длительности одной партии и о том, как ее посчитать, есть отдельная статья про производственный цикл.
Где цеху вести эти цифры
Такт считают на листке или в таблице. Это нормально, формула короткая. Сложность в другом. Фонд времени и время операций нужны не только для такта, по ним же считается, когда будет готов каждый заказ. Если эти числа живут в трех тетрадях, при каждом новом заказе их пересчитывают заново.
В Золотенкове отдельного расчета такта нет. Зато там задаются те же два исходных числа. Время операций указывается в рецепте изделия один раз. Недельный фонд задается в окне «Настроить расчет сроков» у списка производственных заказов, в поле «Часов производства в неделю».
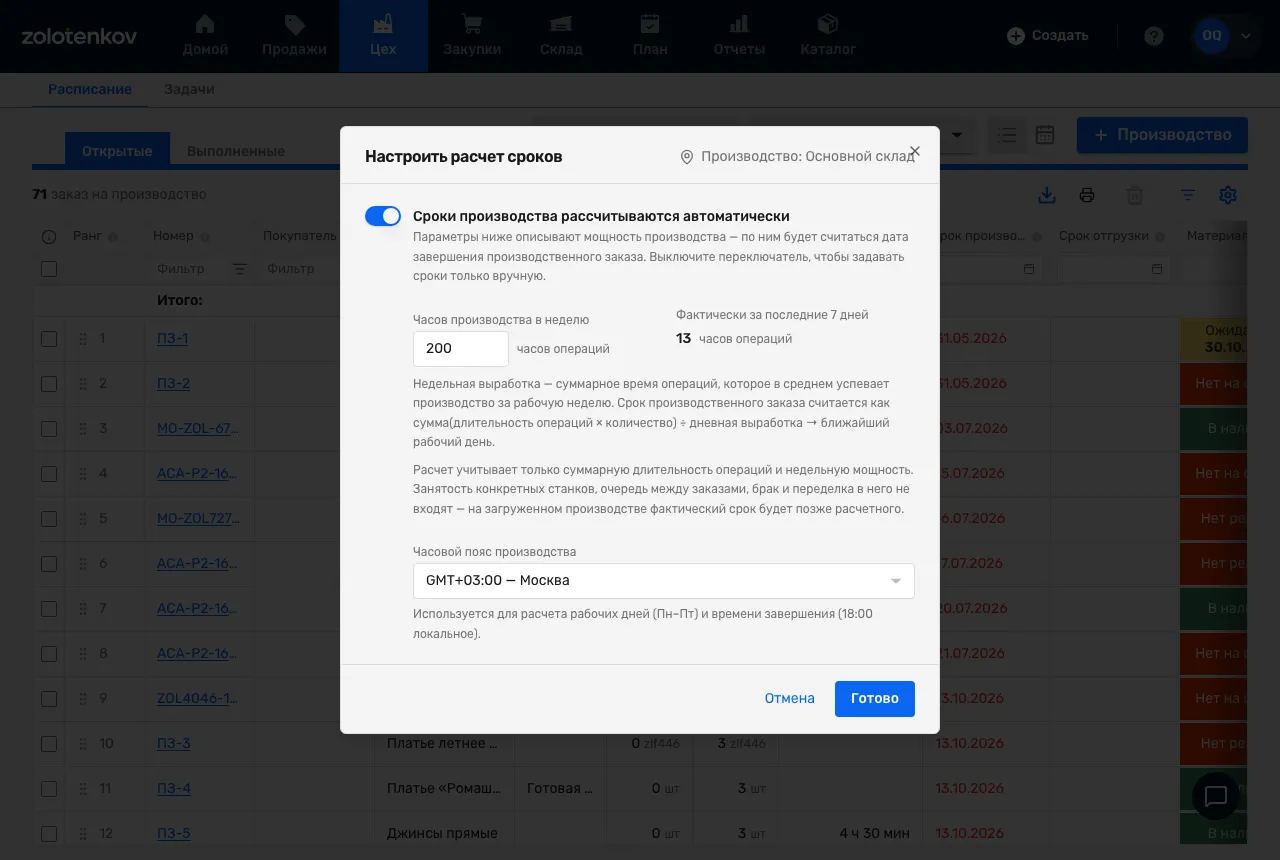
Недельный фонд, тот же, что стоит в числителе формулы такта, задается в продукте один раз, здесь это 200 часов операций. По нему и по времени операций в рецепте продукт считает дату завершения каждого заказа из списка за окном. Справа видно, сколько часов операций цех фактически выпустил за последние 7 дней. Если факт сильно меньше настройки, как 13 часов против 200 на кадре, сроки в заказах выйдут слишком оптимистичными.
Расчет простой и честный. Время операций изделия умножается на количество в заказе и раскладывается по рабочим дням с понедельника по пятницу. В примере выше заказ на 600 футболок требует 600 × 19,7 = 11 820 минут, это 197 часов операций. Если цех в неделю успевает 280 часов, по 56 часов в день, заказ закончится на четвертый рабочий день.
Границу расчета продукт называет прямо в окне настроек. Занятость конкретных станков, очередь между заказами, брак и переделка в него не входят. Поэтому узкий участок вроде оверлока по-прежнему ищут по такту, а дату для клиента берут из заказа. Подробнее о том, как устроены заказы и операции, на странице производства в Золотенкове.
Частые ошибки при расчете такта
Берут смену целиком. Если вместо 420 минут взять 480, такт выйдет 4 минуты вместо 3,5. Людей расставят под 4 минуты, и в реальных 2100 минутах цех выпустит 2100 ÷ 4 = 525 футболок. До заказа не хватит 75 штук.
Делят на мощность, а не на заказы. Такт считают от того, что нужно отгрузить. Если поставить в знаменатель «сколько цех может», получится темп, на который цех способен. На вопрос «успеем ли к сроку» такое число не отвечает.
Путают такт с самым медленным участком. Оверлок с 4,9 минуты на две швеи задает фактический темп цеха. Это узкое место, такт при этом остается 3,5 минуты. Подтягивают оверлок к такту. Такт под оверлок не растягивают, его задает клиент.
Округляют места вниз. 1,2 места на подгибке не равны одному. Один человек даст 2100 ÷ 4,2 = 500 изделий, и 100 футболок останутся без подгибки.
Не пересчитывают такт под новый заказ. Срочный заказ на 150 штук в середине недели сокращает такт с 3,5 до 2,8 минуты. Если оставить старый расчет, сорвется срок не только нового заказа, но и всех остальных.
Смешивают разные изделия без приведения. 400 футболок и 200 худи это не 600 одинаковых изделий. Без пересчета в условные такт выйдет 3,5 минуты вместо 2,76, на 27% длиннее нужного.
Источники
- ГОСТ 14.004-83. Технологическая подготовка производства. Термины и определения основных понятий, термины 35 и 36 «такт выпуска» и «ритм выпуска» со ссылкой на ГОСТ 3.1109-82.
- Lean Enterprise Institute, Lexicon, takt time, определение и пример с 480 минутами и 240 изделиями.
- Числа швейного цеха в разделах с примером это учебный расчет для статьи, его можно повторить по таблицам выше.