Коэффициент использования материала (КИМ): как считать и какой считается нормой

Коэффициент использования материала (КИМ) — отношение полезного расхода к норме расхода на единицу продукции, так его определяет ГОСТ 14.322-83, п. 4.21. Проще: какая доля закупленного материала осталась в изделии, а какая ушла в стружку, обрезь и потери.
Дальше — почему под одним названием ходят две разные формулы, из чего складывается знаменатель, чем КИМ отличается от коэффициента раскроя, какие значения считаются рабочими по материалам и два расчета до числа: прямой на листе ЛДСП и обратный — от нормы расхода к объему закупки.
Что такое КИМ и в чем он измеряется
КИМ безразмерный: это дробь, где числитель и знаменатель заданы в одних единицах. В металлообработке считают в килограммах, в мебельном цехе — в квадратных метрах листа, в швейном — в погонных метрах рулона. Результат записывают долей (0,85) или процентом (85%), смысл одинаковый.
Верхняя граница — единица. Полезный расход по ГОСТ входит в состав нормы расхода, поэтому дробь не может ее превысить. Значение 1,0 означало бы производство без единого грамма отходов и потерь, чего не бывает: пила форматно-раскроечного станка толщиной 3,2–4,2 мм съедает 1,5–2% площади листа физически, а кромка рулона шириной 2–4 см с каждой стороны в лекало не попадает.
Две формулы под одним названием: по ГОСТ и по заготовке
В справочниках и в цеховой практике КИМ считают по-разному, и обе базы легитимны.
По ГОСТ 14.322-83, п. 4.2 — полезный расход делится на норму расхода:
КИМ = полезный расход / норма расхода
В машиностроительной практике — масса детали делится на массу заготовки:
КИМ = mнетто / mзаготовки
Разница в знаменателе. Норма расхода по ГОСТ (п. 1.3.3) — это предельно допустимое плановое количество материала на единицу продукции установленного качества в планируемых условиях производства1, и она состоит из трех частей: полезного расхода, технологических отходов и потерь. Масса заготовки покрывает первые две части и не покрывает третью. Килограмм, потерянный на некратности прутка, на браке раскроя или при перемещении по цеху, в массу заготовки не входит, а в норму расхода входит.
Отсюда практическое следствие: цеховой КИМ по заготовке всегда выше нормативного по ГОСТ либо равен ему. Равны они там, где потери сверх заготовки отдельной строкой не выделяются. Расчет по заготовке подробно разобран в статье про норму расхода металла — для своей базы он корректен. Если в цехе одна цифра, а у нормировщика другая, спор о выполнении нормы бессмысленен, пока обе стороны не назовут знаменатель.
Из чего состоит норма расхода
ГОСТ 14.322-83 раскладывает норму на три составляющие1:
| Составляющая | Пункт ГОСТ | Определение | Пример |
|---|---|---|---|
| Полезный расход | 1.4.1 | материал, овеществленный в изделии | масса готовой полки, вес детали после обработки |
| Технологические отходы | 1.4.2 | материал, не овеществленный в изделии, но затраченный на его производство | стружка, обрезь листа, пропил, межлекальные выпады |
| Потери материалов | 1.4.3 | материал, безвозвратно теряемый при изготовлении | брак раскроя, концевой остаток прутка, повреждение при перемещении |

Граница между второй и третьей строкой определяет, какой КИМ получится. Обрезок ЛДСП размером 200×400 мм при толщине 16 мм — это деловой остаток, который уйдет на полки следующего проекта, и в потери он не списывается. Обрезок меньше уже отход. Где провести эту границу, решает цех, но решение фиксируется один раз и применяется ко всем партиям, иначе КИМ прошлого месяца не сравнить с КИМ текущего. Что именно писать в документе, разобрано в статье про нормы расхода материалов.
КИМ, коэффициент раскроя и расходный коэффициент — три разных числа
ГОСТ 14.322-83 задает три показателя, и подставлять один вместо другого нельзя.
| Показатель | Пункт | Что делится на что | Что показывает |
|---|---|---|---|
| Коэффициент использования | 4.2 | полезный расход / норма расхода | долю материала, оставшуюся в изделии |
| Коэффициент раскроя | 4.3 | масса всех заготовок / масса используемого материала | качество раскладки на листе или рулоне |
| Расходный коэффициент | 4.4 | норма расхода / полезный расход | сколько материала закупить на единицу веса изделия |

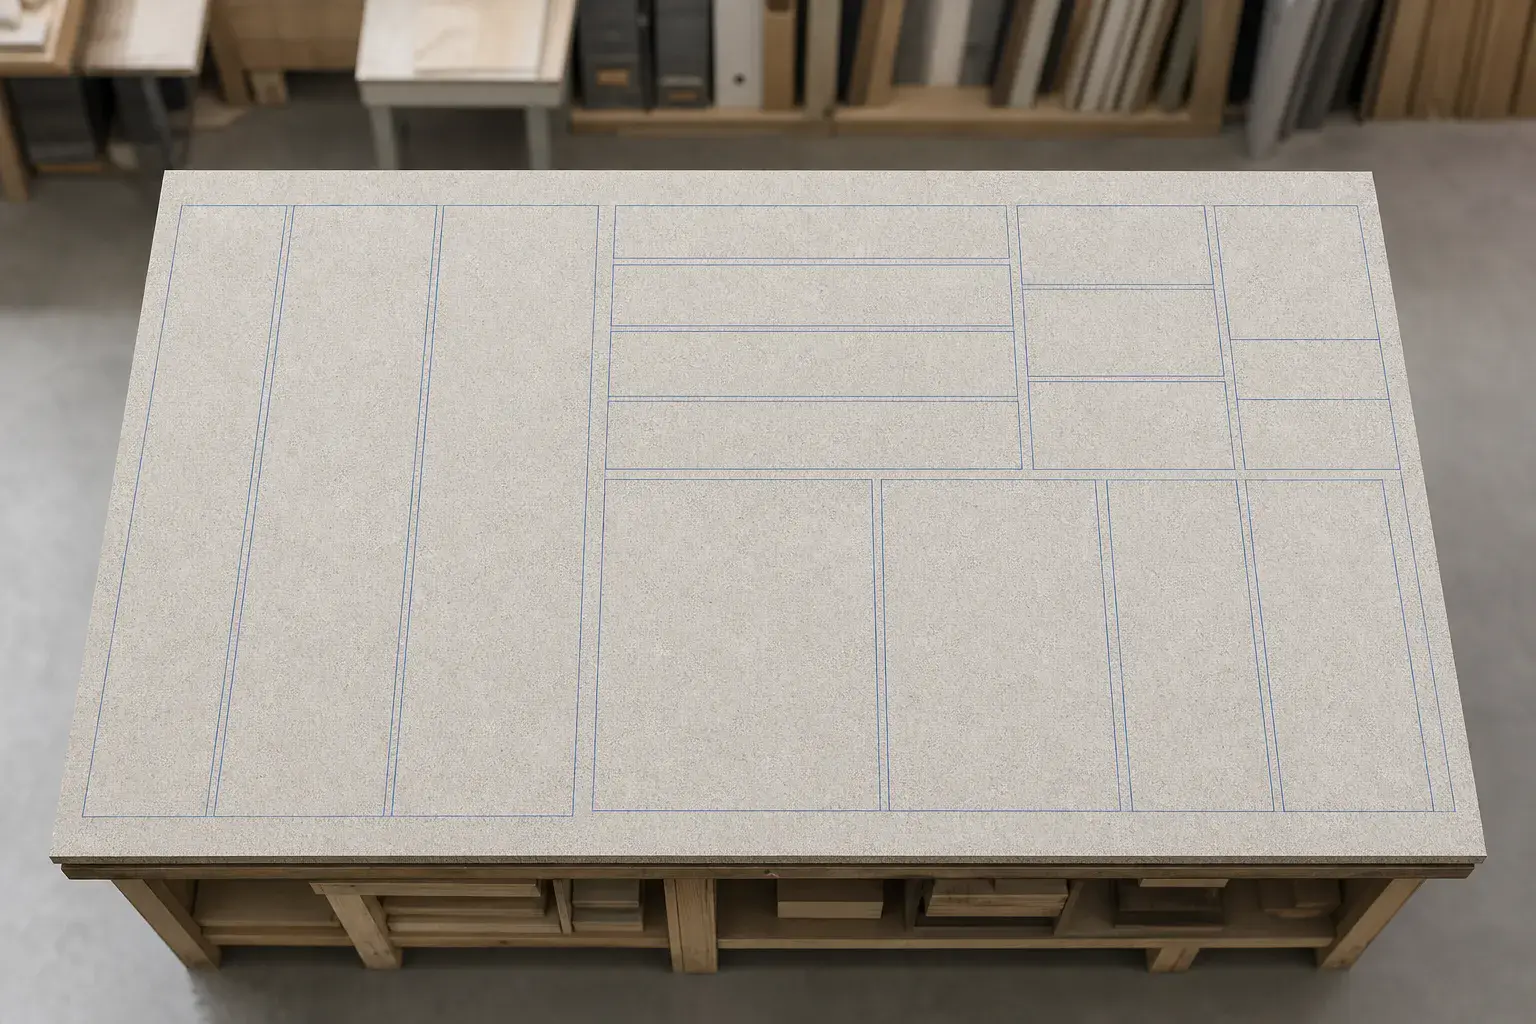
Коэффициент раскроя считает заготовки целиком, вместе с припуском на обработку. КИМ припуск уже не видит: припуск снимется в стружку и в изделии не останется. Поэтому на одной и той же партии коэффициент раскроя выше КИМ, и разница между ними равна доле припуска. Как строится сама раскладка, из которой берется коэффициент раскроя, — в разборе карты раскроя ЛДСП.
Расходный коэффициент — обратная величина КИМ, и в закупке пользоваться удобнее им: потребность считается умножением, а не делением. При КИМ 0,80 расходный коэффициент равен 1,25, то есть на каждый килограмм в изделии закупается 1,25 кг материала.
Четвертый показатель, с которым КИМ путают чаще всего, лежит уже за пределами этого ГОСТа: выход годного считает долю изделий, прошедших контроль качества, а не долю материала. Партия может дать выход годного 100% при КИМ 0,55, и наоборот.
Какой КИМ считается нормой
Государственного норматива значений КИМ нет — ГОСТ 14.322-83 задает методику расчета, а не пороги. Коридоры ниже собраны по нашим же разборам конкретных технологий, и опорной цифрой для цеха они не становятся: свою норму дает статистика 3–6 закрытых партий.
| Материал и технология | Рабочий коридор | Откуда цифра |
|---|---|---|
| Металл, все виды заготовки | 0,40–0,95, типовой диапазон 0,55–0,90 | разбор по способам — в статье про норму расхода металла |
| ЛДСП и мебельный щит | 0,78–0,88 | норма полезного выхода из разбора карты раскроя; ниже 0,75 — плохая раскладка или избыточный закуп |
| Ткань, ручная раскладка | 0,82–0,90 | потери 10–18% из разбора раскроя ткани |
| Ткань, автоматический нестинг | 0,90–0,95 | потери 5–10%, там же |
Коридор металла шире остальных, потому что вид заготовки меняет результат сильнее, чем аккуратность работы: точение длинного вала из прутка и литье близкой формы дают разницу почти вдвое.
Как посчитать: два примера
Пример 1. Прямой расчет на листе ЛДСП
Мебельный цех режет полки 800×300 мм из ЛДСП 16 мм. Лист 2750×1830 мм — это 5,0325 м². Раскладка: три колонки по 800 мм и шесть рядов по 300 мм, с учетом пропила 4 мм занято 2408×1820 мм. С листа выходит 18 полок.
- Полезный расход с листа: 18 × 0,24 = 4,32 м².
- Технологические отходы на одну полку: (5,0325 − 4,32) / 18 = 0,0396 м² — это обрезь по краям и пропил.
- Потери на одну полку: брак раскроя и повреждение кромки, 3% полезного расхода = 0,0072 м².
Норма расхода на полку = 0,24 + 0,0396 + 0,0072 = 0,2868 м².
Два коэффициента на одних и тех же данных:
- КИМ по ГОСТ = 0,24 / 0,2868 = 0,837.
- КИМ по заготовке (доля листа на полку — 5,0325 / 18 = 0,2796 м²) = 0,24 / 0,2796 = 0,858.
Расхождение 2,1 пункта — это ровно вес потерь, которых заготовка не видит. На закупке партии в 1000 полок оно дает 286,8 м² против 279,6 м², то есть 57 листов вместо 56. Один лист на партию выглядит мелочью ровно до того момента, когда расхождение оказывается систематическим и повторяется каждый месяц.
Значение 0,858 попадает в коридор 0,78–0,88 для ЛДСП, то есть раскладка рабочая.
Пример 2. Обратный расчет: от нормы к закупке
Дано: норма расхода 2,5 кг на изделие, КИМ 0,8. План — 3240 изделий.
- Полезный расход = норма × КИМ = 2,5 × 0,8 = 2,0 кг на изделие.
- Отходы и потери в норме = 2,5 − 2,0 = 0,5 кг, или 20% нормы.
- Расходный коэффициент = 1 / 0,8 = 1,25.
- Потребность на план = 3240 × 2,5 = 8 100 кг, то есть 8,1 т.
- Из них в изделиях останется 3240 × 2,0 = 6 480 кг, в отходы и потери уйдет 1 620 кг.
Что дает рост КИМ. При том же полезном расходе 2,0 кг и КИМ 0,85 норма падает до 2,0 / 0,85 = 2,353 кг, а потребность на план — до 7 624 кг. Экономия 476 кг материала, или 5,9% закупки, при неизменной программе выпуска.
🧮 Во что расходный коэффициент 1,25 обходится на конкретном изделии, видно в калькуляторе себестоимости: заполните состав изделия и увидите затраты по статьям. Расчет идет в браузере, без регистрации.
Плановый и фактический КИМ
Плановый КИМ лежит в технологической карте и участвует в расчете закупки. Фактический снимается по закрытой партии: полезный расход по количеству годных изделий делится на фактически списанный материал.
Расхождение до 5% — рабочий разброс раскладки и партии сырья. Расхождение больше 5% в одну сторону на трех партиях подряд — это уже не разброс, а неверная норма, и пересматривать нужно ее, а не требовать от цеха дотянуться до плановой цифры. Обратный случай тоже встречается: фактический КИМ стабильно выше планового означает, что норма завышена и закупка каждый месяц замораживает лишние деньги в остатках.
Опытный образец дает КИМ на 5–10 пунктов ниже серийного. Норма, снятая с первой партии и оставленная на серию, систематически завышает закупку.
Чем выше КИМ, тем дешевле изделие
КИМ входит в себестоимость через расходный коэффициент: материальная часть равна полезному расходу, умноженному на 1/КИМ и на цену. Рост КИМ с 0,80 до 0,85 в примере выше снял 476 кг с одной партии, и это тот же эффект, что скидка поставщика на 5,9%, только не требующая переговоров.
Стопроцентный КИМ недостижим физически. Пропил съедает 1,5–2% площади листа, кромка рулона в лекало не идет, припуск на обработку уходит в стружку по определению. Последние пункты КИМ к тому же дорожают: смешанный размерный ряд снижает потери ткани с 15–18% до 7–10%, но требует собрать партию из 3–4 размеров, а это срок и замороженные деньги. КИМ считается вместе со стоимостью его повышения, а не вместо нее.
Как поднять КИМ
- Ввести деловой остаток. Обрезок ЛДСП от 200×400 мм при 16 мм идет в обменный фонд на полки и задние стенки следующего проекта, а не в отход. У цеха с работающим обменным фондом к концу месяца на стеллаже стоит 8–20 таких обрезков.
- Сменить типоразмер заготовки. Пруток диаметром ближе к чистовому размеру самой нагруженной ступени поднимает КИМ на 2–5 пунктов без изменения технологии.
- Укрупнить партию и смешать номенклатуру. Мелкие детали ложатся в зазоры между крупными: на ткани это разница между 15–18% и 7–10% потерь.
- Пересмотреть припуски. Припуск, заложенный под изношенный станок пять лет назад, продолжает уходить в стружку и после его замены.
Где КИМ живет в учете
Плановое значение хранится в технологической карте рядом с нетто-массой, оттуда попадает в расчет потребности при планировании закупки и в калькуляцию себестоимости партии. Фактическое снимается со списаний по закрытому производственному заказу и сравнивается с плановым.
Для металлообработки собрана отдельная страница с разбором нормирования и партионного учета.
Пока КИМ живет в голове технолога, а не в карточке изделия, любое изменение — новый поставщик листа, другая ширина рулона, замена станка — пересчитывается вручную и чаще всего не пересчитывается вовсе.
Что забрать из статьи
- КИМ по ГОСТ 14.322-83 — полезный расход, деленный на норму расхода; норма состоит из полезного расхода, технологических отходов и потерь.
- Цеховая формула «деталь / заготовка» дает значение выше нормативного, потому что заготовка не покрывает потери. Перед сравнением цифр называйте знаменатель.
- Коэффициент раскроя, КИМ и расходный коэффициент — три разных показателя одного ГОСТа, взаимозаменяемости между ними нет.
- Свою норму дает статистика 3–6 закрытых партий, а не справочный коридор. Расхождение факта с планом больше 5% на трех партиях подряд — повод пересмотреть норму.
- Рост КИМ с 0,80 до 0,85 снимает 5,9% закупки при неизменной программе выпуска, но повышение КИМ имеет свою цену и считается вместе с ней.
Источники к статье
-
ГОСТ 14.322-83 «Нормирование расхода материалов. Основные положения». Утвержден постановлением Госстандарта СССР от 09.02.1983 № 713, введен в действие с 01.01.1984, действует с Изменением № 1. Пункты 1.3.3, 1.4.1–1.4.3, 4.2, 4.3, 4.4. Текст стандарта: https://allgosts.ru/01/110/gost_14.322-83 , карточка: https://vsegost.com/Catalog/21/21149.shtml ↩ ↩2 ↩3